
Une nouvelle pompe hydraulique arrive dans votre atelier. La caisse est intacte, l'arbre tourne doucement à la main et le numéro de modèle correspond à la commande. Sans test de pompe hydraulique, c'est là toute l'étendue de vos connaissances sur les performances de l'unité. Une routine de test structurée change cela : elle vérifie le débit, la pression, l'efficacité et le bruit par rapport aux spécifications du fabricant avant que la pompe ne soit montée sur une machine qui en dépend.
Pourquoi un test de pompe hydraulique mérite sa place
Une pompe hydraulique est la source d'énergie de l'ensemble du circuit. Si le débit est inférieur à celui prévu, les actionneurs se déplacent lentement et la productivité chute. Si elle ne peut pas maintenir la pression nominale, la machine perd de sa force. S'il génère un bruit excessif, quelque chose à l'intérieur est déjà usé. Un test de pompe hydraulique détecte les trois problèmes avant qu’ils ne se transforment en temps d’arrêt.
Les tests protègent également le reste du système. La contamination, les erreurs d'assemblage et le désalignement interne d'une nouvelle pompe peuvent envoyer des débris dans les vannes et les actionneurs. Un test avec de l’huile propre et filtrée détecte rapidement les traces d’usure anormales. De plus, les résultats établissent une base de référence. Des mois plus tard, testez à nouveau la pompe et comparez les chiffres : une baisse de 5 % de l'efficacité volumétrique est un avertissement précoce, tandis qu'une baisse de 20 % signifie qu'une panne est proche.
Paramètres de base qu'un test de pompe hydraulique devrait couvrir
Chaque routine de test significative repose sur les mêmes paramètres de base. Ce sont les valeurs imprimées sur la fiche technique de la pompe, et ce sont les valeurs que vous devez vérifier sur le banc avant l'installation.
| Paramètre | Ce qu'il vérifie | Observation typique |
|---|---|---|
| Débit | Volume délivré par tour à une vitesse donnée | Comparez avec le déplacement théorique ; un déficit important indique une fuite interne |
| Performances de pression | Capacité à atteindre et à maintenir la pression de refoulement nominale | Les signaux de chute de pression sous charge contournent les plaques d'usure ou les aubes |
| Efficacité volumétrique | Rapport entre le débit réel et le débit théorique | Les nouvelles pompes à palettes fonctionnent généralement à plus de 90 % ; des valeurs inférieures signifient des jeux usés |
| Bruit et vibrations | État mécanique et douceur hydraulique | L'augmentation du bruit avec la pression indique souvent une cavitation ou des roulements usés |
| Augmentation de la température | Chaleur générée par la friction interne et les fuites | Une élévation excessive accélère la dégradation du joint et du fluide |
| Fuite externe | Intégrité des joints d'arbre et des joints de carrosserie | Toute fuite visible à la pression nominale est un critère de rejet |
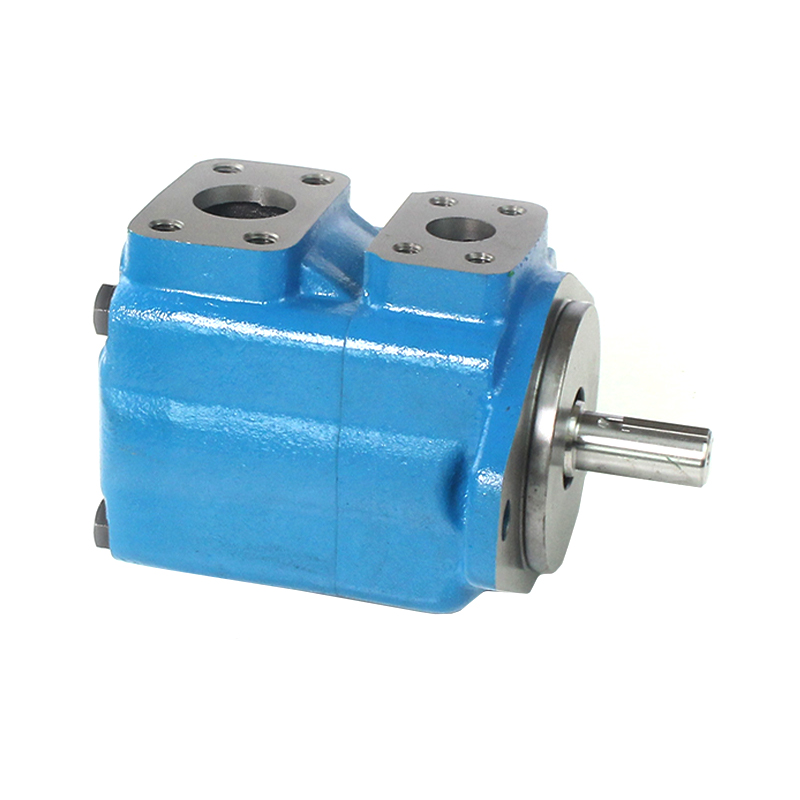 Pompe intra-palettes à faible bruit série V pour machines-outils Cette pompe à palettes compacte est conçue pour un fonctionnement silencieux et une longue durée de vie dans l'hydraulique industrielle. Ses paramètres de performance sont essentiels à vérifier lors de la vérification de l’efficacité volumétrique avant l’installation. Voir le produit →
L'efficacité volumétrique mérite une attention particulière. Il s’agit de l’indicateur le plus rapide de l’état interne car il combine les effets de jeu, d’étanchéité et de viscosité en un seul chiffre. Lorsque l'efficacité tombe en dessous des spécifications du fabricant, la pompe peut toujours produire du débit, mais cela au prix de chaleur, d'énergie et éventuellement d'une panne.
Procédures de test standard des pompes hydrauliques
Les procédures de test varient selon le type de pompe et l'application, mais la plupart suivent la même séquence : montée en puissance progressive, observation du comportement à chaque étape et arrêt si un paramètre dépasse sa limite.
Rodage sans charge
La pompe est démarrée à une pression de refoulement faible ou nulle et laissée circuler l'huile jusqu'à ce que la température se stabilise. Cette étape permet de placer les surfaces d'étanchéité, en particulier dans les pompes à palettes où les palettes doivent s'étendre et entrer en contact en douceur avec l'anneau à came. L'écoute des bruits inhabituels sans charge est la première vérification réussite/échec.
Test de pression échelonné
La pression de refoulement est augmentée par incréments, généralement de 25 % de la pression nominale à la fois. À chaque étape, enregistrez le débit, le bruit, la température et toute fuite. La pompe doit maintenir le débit dans une bande étroite à chaque étape. Une chute de débit qui s'accélère avec la pression indique que des jeux internes s'ouvrent sous la charge.
Mesure d'efficacité et de fuite
À la pression et à la vitesse nominales, mesurez le débit réel et comparez-le au déplacement théorique multiplié par la vitesse. Ce rapport est l’efficacité volumétrique. Vérifiez également le débit de vidange du carter : dans la plupart des pompes, un débit de vidange du carter croissant signifie que les joints du piston ou des palettes laissent passer plus d'huile qu'ils ne le devraient. Dans les pompes à piston, l’orifice de vidange du carter fournit le même avertissement précoce.
Vérification du bruit et des vibrations
La mesure du bruit ne concerne pas seulement le confort de l’opérateur. Chaque type de pompe possède une enveloppe sonore caractéristique et les écarts révèlent une usure mécanique, une cavitation ou une aération. Si votre atelier n'utilise pas de sonomètre, un point d'écoute cohérent situé à la même distance de la pompe capte toujours les changements les plus importants entre les tests. Pour un examen plus approfondi de ce problème, consultez notre guide sur contrôler le bruit et les vibrations lorsqu'une pompe à palettes fonctionne à grande vitesse .
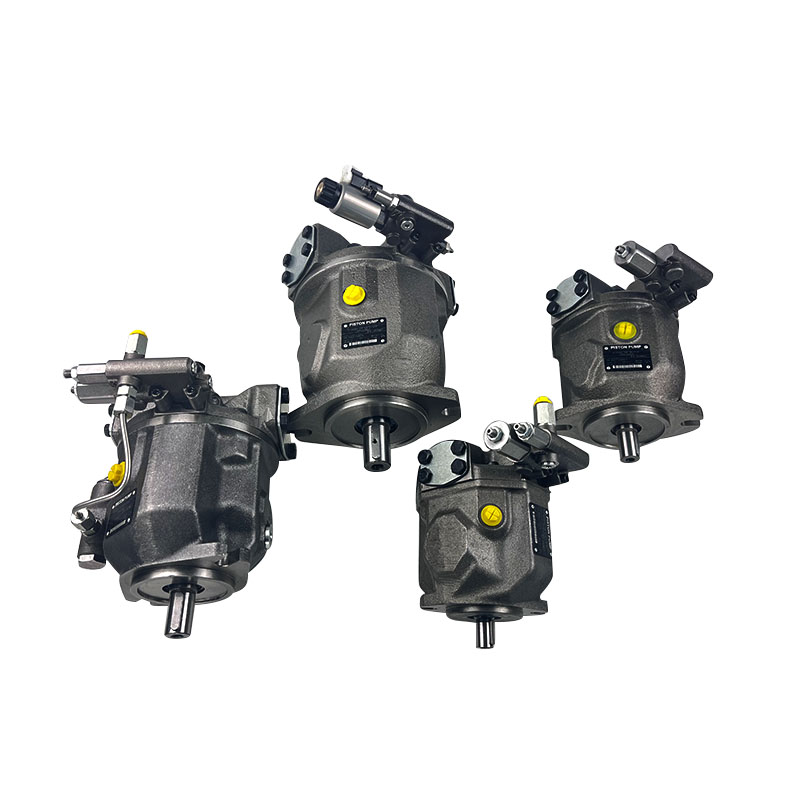 Pompe variable à pistons axiaux série A10VSO 31 Cette pompe à piston de type plateau cyclique offre un fonctionnement continu jusqu'à 28 MPa et un réglage du débit en continu. Ceci est pertinent lors de la comparaison des résultats d’essais dans des conditions stables ISO 4409. Voir le produit →
Normes de test et comment définir les limites d'acceptation
Les normes internationales fournissent un langage commun pour les tests de pompes. L'ISO 4409 couvre la détermination des caractéristiques volumétriques et mécaniques des pompes et moteurs volumétriques en régime permanent. C'est la référence lorsque vous devez comparer les résultats de tests entre ateliers, fournisseurs ou intervalles de maintenance.
Les limites d'acceptation, au-delà de la procédure standard, proviennent du fabricant de la pompe. Un fournisseur réputé indique le débit à la pression nominale, l'efficacité volumétrique minimale, le niveau sonore maximum et la plage de température de fonctionnement. Votre test de pompe hydraulique vérifie simplement l'unité par rapport à ces valeurs déclarées. Pour une pompe reconstruite, les spécifications d'usine d'origine servent toujours de cible.
- Confirmez la viscosité et la température de l'huile avant de commencer le test ; les lectures prises avec de l'huile froide sont trompeuses.
- Utilisez de l’huile filtrée au même niveau de propreté que la pompe verra en service.
- Laissez le système se stabiliser à chaque étape de pression avant d’enregistrer les données.
- Enregistrer les conditions de test ainsi que les résultats ; un test sans conditions n’est pas reproductible.
Tests en usine et tests sur le terrain : différentes questions
Les tests en usine répondent à une question : cette pompe a-t-elle quitté la production conformément aux spécifications ? Le fabricant contrôle la température, la viscosité, la propreté et la charge de l’huile, de sorte que les résultats sont précis et reproductibles. C'est le moment de rattraper un boîtier usiné hors tolérance ou une cartouche assemblée avec des jeux erronés.
Les tests sur le terrain répondent à une question différente : cette pompe fonctionne-t-elle toujours correctement à l'intérieur de la machine ? Les conditions sont moins contrôlées et les résultats incluent le reste du circuit, comme les pertes dans les canalisations, l'état du filtre et les fuites de l'actionneur. Mais des tests répétés sur le terrain au fil du temps révèlent des tendances, et les tendances sont plus utiles qu’un simple instantané. Une pompe testée toutes les 500 heures montrera un lent déclin bien avant que cela n’affecte la production.
Cette distinction est importante lorsque vous choisissez un fournisseur. Un fabricant qui ne peut pas produire un certificat d'essai à partir de son propre banc ne connaît probablement pas les limites de son propre produit. À l’inverse, un fabricant qui teste régulièrement chaque pompe avant expédition simplifie votre inspection à la réception.
Que rechercher dans la culture de test d'un fournisseur de pompes
Les tests sont une discipline de fabrication et non une réflexion secondaire. SherTech Hydraulic, avec plus de trois décennies d'expérience dans les composants hydrauliques, applique ce principe à l'ensemble de sa gamme de pompes. Lorsque vous achetez des pompes pour applications de machines de construction , la documentation de test de l'usine doit accompagner chaque unité et les conditions du banc doivent refléter les conditions de fonctionnement de votre machine.
- Testez-vous chaque pompe individuellement ou échantillonnez-vous uniquement le lot ?
- À quelle pression et température d’huile les résultats des tests sont-ils enregistrés ?
- Pouvez-vous partager un exemple de certificat de test ?
- Quel est votre seuil d’acceptation du rendement volumétrique sur une pompe neuve ?
Les réponses révèlent si le fournisseur considère le test de la pompe hydraulique comme un véritable contrôle de qualité ou comme une paperasse.
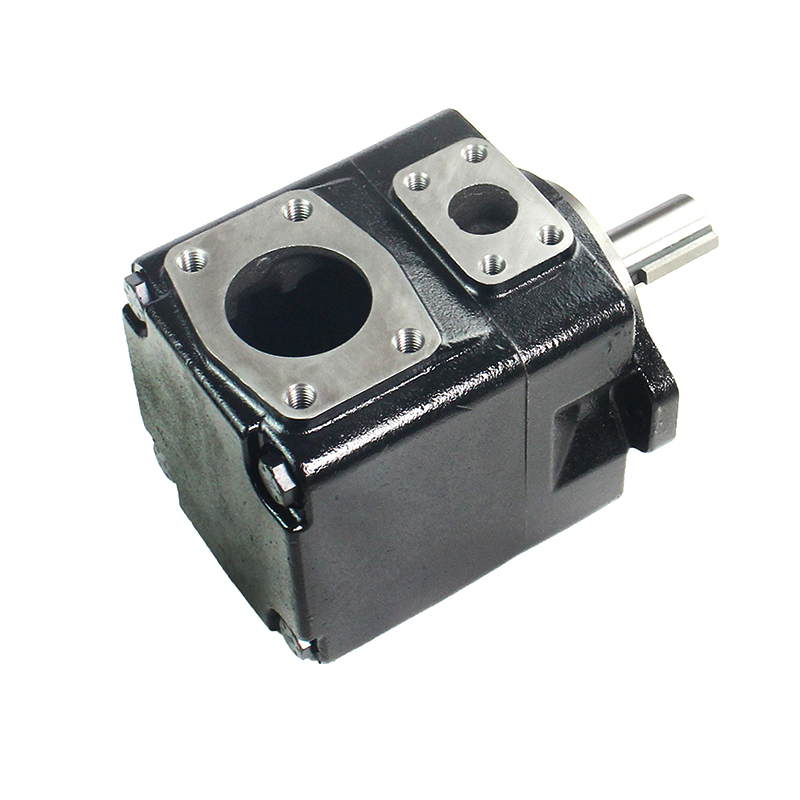 Pompe à palette unique équilibrée Denison T6/T7 Cette pompe à palettes à cylindrée fixe présente une conception équilibrée à palettes pour une pression plus élevée, un bruit réduit et un entretien facile sur le terrain sans retirer la pompe de son support. Idéal pour vérifier la qualité des fournisseurs. Voir le produit →
Un test de pompe hydraulique n’est pas un rituel facultatif. C'est le seul moyen fiable de savoir ce que fera une pompe avant de la boulonner à une machine. Définissez les paramètres, suivez les procédures, comparez les chiffres avec les limites du fabricant et conservez les enregistrements. Dans une discipline où chaque composant travaille sous pression, un banc d'essai fait la différence entre les hypothèses et les faits.